

Twist umbúðir vélar, sem kjarnabúnaður í lok sælgætis-, súkkulaði- og kjötvöruvinnslulína, sjá hönnunarhraða þeirra þróast, hugsanlega aukast úr 300 pokum/mínútu í 600 pokar/mínútu.
Þessi aukni hraði býður upp á áskoranir fyrir OEM framleiðendur og-endnotendaverksmiðjur: hærra hlutfall tómra poka, klippivillur, há-tíðni hávaði og vélrænt slit kemur allt upp. Hansheng Automation, sem nýtir uppsafnaða sérfræðiþekkingu sína á lausnum í pökkunarvélaíhlutum, mun kanna hvernig hægt er að taka á þessum vandamálum með því að nota há-nákvæmni íhluti eins og kaðlavísitölur og gíra.
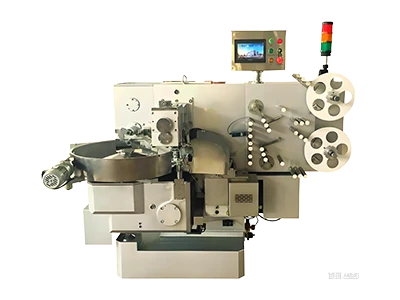
Dæmi um gerðir af Twist Wrapping Machines
Til að tryggja meiri nákvæmni höfum við tekið saman tækniforskriftir fjögurra dæmigerðra gerða sem nú eru fáanlegar á innlendum markaði, sem hér segir.
YW-S800 High-Hraða fjölnota tvöfaldur snúningspökkunarvél
| Breytihlutur | Ítarlegar upplýsingar |
|---|---|
| Tegund umbúða | Tvöfaldur snúningur |
| Pökkunarhraði | 50–600 pokar/mín |
| Gildandi gildissvið | Nammi, nautakjöt, þurrkaðir ávextir |
| Helstu eiginleikar | Reglugerð tíðniviðskiptahraða, tölvurafvirkni, há-nákvæmni hjólaskiptingu og myndavéladrif |
| Afl/spenna | 2,5kW / 380V |
| Mál / Þyngd | 1950×1090×1475mm / 1080kg |
JH-Y650 háhraða-fullsjálfvirk einsnúningspökkunarvél
| Breytihlutur | Ítarlegar upplýsingar |
|---|---|
| Tegund umbúða | Single Twist |
| Pökkunarhraði | 100 ~ 350 stykki/mín |
| Gildandi gildissvið | Óregluleg-lagaður sælgæti (sívalur, kúlulaga o.s.frv.), súkkulaði |
| Helstu eiginleikar | Servó mótor pappírsfóðrun, innflutt há-nákvæmni hjólaskiptingu með hléum, þrepalaus hraðabreyting |
| Afl/spenna | 2,5kW / 380V |
| Mál / Þyngd | 2320×1447×1800mm / 2000kg |
Haitel BM-S800 Double Twist Candy Packaging Machine
| Breytihlutur | Ítarlegar upplýsingar |
|---|---|
| Tegund umbúða | Tvöfaldur snúningur |
| Framleiðslugeta | 200 ~ 550 stykki/mín |
| Gildandi gildissvið | Harð nammi, hvítt kanínumjólk nammi, karamellu |
| Helstu eiginleikar | Útbúin sælgætisröðunarskífu fyrir sjálfvirka fóðrun, ljósafmagnsmælingu, nálægt 99% umbúðahlutfalli |
| Afl/spenna | 3kW / 380V |
| Mál / Þyngd | 1700×918×1475mm / 1200kg |
GSNJ-Ⅱ Há-hraða snúningsvél (kjötvörur)
| Breytihlutur | Ítarlegar upplýsingar |
|---|---|
| Tegund umbúða | Snúning hlíf (prótein / nylon hlíf) |
| Flutningshraði | 70 m/mín |
| Gildandi gildissvið | Eftir-vinnslustig pylsufyllingarlínu |
| Helstu eiginleikar | Twister sjálfvirkt snúningskerfi, fullkomlega-tölvustýrt PLC kerfi |
| Afl/spenna | 4kW / 380V |
| Mál / Þyngd | 1350×550×1250mm / 410kg |
Tæknilegir verkir og lausnir fyrir-háhraðabúnað
Byggt á víðtækri hagnýtri reynslu okkar og endurgjöf frá viðskiptavinum í umbúðavélaiðnaðinum varðandi búnaðarmál þeirra, hefur Hansheng Automation tekið saman greiningu á þremur helstu tækniverkjum fyrir þig.
1. Tómir pakkar og ónákvæm staðsetning
Örlítill tímamunur á samhæfingu á milli fóðurbakkans og snúningsklemmunnar veldur því að nammið fer ekki nákvæmlega inn í pappírsfilmuna, sem leiðir til tómra pakka. Þetta stafar af ófullnægjandi kyrrstöðu og kraftmikilli nákvæmni kjarna Cam Indexer. Venjuleg skiljuskil hafa um það bil ±60 bogasekúndur skekkju, sem safnast upp við háhraðaaðgerð.
Verkfræðiráðleggingar
Til að leysa vandamál með tóma pakka og ónákvæma staðsetningu er fyrsta skrefið að finna -nákvæman Cam Indexer birgi. Staðsetningarnákvæmni þarf að ná ±30 bogasek, eða jafnvel ±15 bogasek. Þetta nákvæmnisstig tryggir að hver hreyfing vélarinnar með hléum hættir við fræðilega stöðu. Í öðru lagi þarftu að greina kerfisbundið hvort aðrir þættir, svo sem spennustýring á pappírsfilmu, viðbragðshraða ljósafmæliskerfisins og titringur fóðurbakka, hafi áhrif á vélina.
2.Ónákvæm filmuskurðarlengd
Stundum verða servó-knúnir pappírsmatarar fyrir misræmi í litfilmumynstri. Aðalorsökin er venjulega of mikið bakslag í gírkassanum sem er tengdur við servómótorinn.
Verkfræðiráðleggingar
Ef plánetukassi er notaður, fargaðu venjulegu P2-stiginu (Minna en eða jafnt og 3 boga mín.) og notaðu P1-stig (Minna en eða jafnt og 2 boga mín.) eða ofur-nákvæmni P0 einkunn (Minni en eða jafnt og 1 boga mín). Ef harmonic drif er notað, veldu harmonic drif með bakslag Minna en eða jafnt og 10 bogasekúndur. Á sama hátt skaltu íhuga vinnslunákvæmni og slit á pappírsfóðrunarrúllum, sem og togaflögun filmuefnisins.
3. Hávaði og stuttur líftími gír
Við notkun myndar búnaðurinn umtalsverðan hávaða (písturhljóð) og gír slitna fljótt. Þetta gefur venjulega til kynna lága gírnákvæmni; td, gírar sem eru unnar með hefðbundnum hobbingarferlum ná aðeins ISO 7-8 nákvæmni og hafa mikla yfirborðsgrófleika. Þetta er ein af ástæðunum fyrir miklum hávaða.
Verkfræðiráðgjöf
Finndu áreiðanlegan-nákvæman gírbirgi. Fyrir þessa tegund umbúðabúnaðar geta ISO Level 5 gírar dregið verulega úr hávaða og lengt endingartíma flutningskerfisins.
Algengar spurningar
Sp.: Af hverju titrar pökkunarvélin mín svona mikið þegar hraðinn fer yfir 400 pakka/mínútu?
A: Titringurinn stafar af ófullnægjandi stífni burðarhlutanna. Hár-líkön nota venjulega stóra steypta undirstöðu í stað einfaldra soðinna hluta. Við mælum með því að finna birgja með týndum froðusteypugetu og stórum-CNC vinnslumöguleikum (eins og 3800 mm ferðalag). Innbyggður grunnur getur á áhrifaríkan hátt tekið upp ómunna sem myndast við háhraðaaðgerð.
Sp.: Hvernig get ég leyst vandamálið með því að hlutar í snertingu við matvæli (eins og sælgætispressan) í snúningsvélinni festast við efnið?
A: Yfirborðsfrágangur efnisins er lykillinn. Venjuleg mölun er ekki nóg. Við mælum með ofur-speglislípun á ryðfríu stáli snertihlutum, yfirborðsgrófleiki er stjórnaður til Ra Minna en eða jafnt og 0,2μm. Spegill-slétt yfirborð dregur verulega úr núningsstuðlinum og kemur líkamlega í veg fyrir að sykuragnir festist.
Sp.: Er „bakslag“ plánetukassans virkilega svona mikilvægt fyrir pökkunarvélar?
A: Já. Í servóstýringarkerfum ákvarðar bakslag beint „stífni“ kerfisins. Ef bakslagið er of mikið verður seinkun þegar servómótorinn skiptir á milli fram- og aftursnúnings, sem veldur ósamræmi í pappírslengd. Notkun P1 gírkassa (minna en eða jafnt og 2 boga mín.) gírkassa er staðalbúnaður fyrir-afkastamikil pökkunarvélar.
Heimildir
ISO 1328-1:2013
Norton, RL (2009). Cam Design and Manufacturing Handbook (2. útgáfa). Iðnaðarpressa.
Henry, J. (2012). Handbók um pökkunarvélar: Heildarleiðbeiningar um sjálfvirkar pökkunarvélar. CreateSpace Independent Publishing Platform.