

I. Yfirlit yfir vinnslutækni
1.1Grunnreglur um klippingu
Skurður er mótunarferli sem gerir sér grein fyrir því að efni er fjarlægt með hlutfallslegri hreyfingu milli verkfærsins og vinnustykkisins (skurðarhreyfing), sem tilheyrir efnisminnkunarvinnsluaðferðinni í vélaverkfræði. Þess vegna, til að átta sig á skilvirkri klippingu þarf að mæta þremur punktum á sama tíma, einn er vinnustykkið og tólið til að framleiða hlutfallslega hreyfingu (aðalhreyfing + straumhreyfing), annað er verkfærisefnið hefur hörku, slitþol og aðra sérstaka skurðareiginleika, og það þriðja er tólið ætti að hafa sanngjarnar rúmfræðilegar breytur, svo sem framhornið, bakhornið, og svo framvegis.
1.2 Trend í nútíma vinnslutækni
Í nútíma sem og í framtíðinni er vinnslutækni skylt að þróast í átt að þáttum upplýsingaöflunar, sjálfvirkni, skilvirkni og umhverfisverndar.
2.hefðbundnar skurðarvinnsluaðferðir í smáatriðum
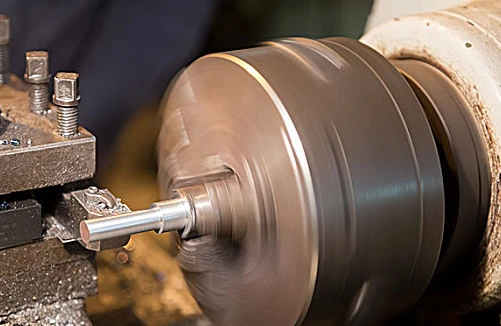
2.1 beygja
2.1.1Eiginleikar ferlis
Auðvelt er að tryggja staðsetningarnákvæmni hvers vélaðs yfirborðs vinnustykkisins (mjög staðsetningarnákvæmni), hefur mikla framleiðni og lágan framleiðslukostnað og er hentugur fyrir fjöl-efnisvinnslu.
2.1.2Nákvæmnisstýring
Grófsnúning: IT8-IT7 (nákvæmni í vinnslu), Ra6,3-1,6μm (grófleiki)
Fínbeygja: IT6-IT5 (nákvæmni vinnslu), Ra0,4-0,1μm (grófleiki)
2.1.3 Dæmigert búnaðarflokkun (lárétt/lóðrétt/CNC rennibekkur)
Alls konar stokka, diskar, sett af hlutum eru oft notuð til að laga sig að fjölbreyttu úrvali af láréttum rennibekkjum eða CNC rennibekkjum til vinnslu.
Hlutar með stórum þvermál og stuttum lengd, fleiri lóðréttir rennibekkir til að vinna úr.
Lotuframleiðsla af flóknari lögun, með innri göt og þræði lítilla og meðalstórra-skafta, sett af hlutum, ætti að vera valinn rennibekkur til vinnslu.
2.2 Milling
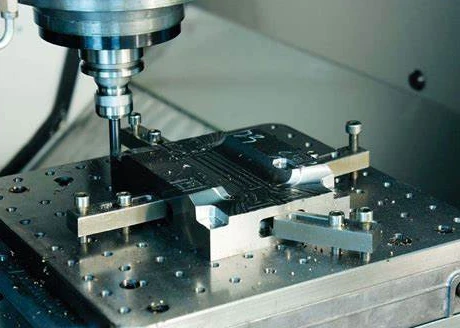
2.2.1 Kostir við vinnslu fjöltanna-verkfæra
Framleiðni hans er mikil, vegna þess að fræsarinn er fjöltanna verkfæri, fleiri en ein tennur vinna á sama tíma, skurðarhraðinn er hraðari og tennurnar hafa góða hitaleiðni, þannig að endingartími verkfæra er langur.
2.2.2 Nákvæmnisstýring
Almenn vinnslunákvæmni: IT9-IT7, yfirborðsgrófleiki: Ra3,2-1,6μm.
2.2.3 Val á búnaði fyrir framleiðslu á mismunandi mælikvarða
Í einu stykki, lítil lotuframleiðsla, vinnsla lítilla og meðalstórra-vinnuhluta er aðallega notuð lyftiborðsfræsivél (lárétt og lóðrétt tvenns konar). Hægt er að nota gantry-fræsivél til að vinna stóra-stóra vinnustykki.
2.3 Borunarferli
2.3.1 Holuvinnsluferli (borun → rembing → rembing)
Borun er undirstöðuaðferðin við holuvinnslu og fer venjulega fram á borvélum og rennibekkjum, en einnig á borvélar og fræsar. Ef þörf er á að auka holuþvermál og nákvæmni, þá verður ruðningsaðgerð framkvæmt á núverandi boruðum holum, og ennfremur ef frágangur er nauðsynlegur, þá verður snefilmálmlag fjarlægt af vegg holunnar á grundvelli rembings eða eftir hálf{1}}frágang borunar til að auka víddarnákvæmni holunnar og til að draga úr yfirborðsgildi, sem kallast grófgerð.
2.3.2 Ferlaforskrift
Hole diameter grading: Φ≤30mm in one go, Φ>30mm reaming í þrepum
Leið til að bæta nákvæmni: borun → rembing → reaming

2.4 Leiðinlegt
2.4.1 Sérhæfð forrit fyrir stórar holur í þvermál
Með leiðinlegu tóli er hægt að vinna innan ákveðins sviðs af ýmsum mismunandi göt í þvermál, sérstaklega göt með stórum þvermál, er nánast eina aðferðin til að velja úr
2.4.2 Gróft leiðinlegt/Hálf-klára Boring/Klára leiðinlegt þriggja-þrepa vinnslu
Vinnslunákvæmni grófborunar er IT12-IT11 og yfirborðsgrófleiki er Ra25-12,5μm. Vinnslunákvæmni hálffínar leiðinda er IT10-IT9 og yfirborðsgrófleiki er Ra6,3-3,2μm. Vinnslunákvæmni fínu leiðinda er IT8-IT7 og yfirborðsgrófleiki er Ra1,6-0,8μm.
2.4.3 Viðeigandi sviðsmyndir
Boring getur gróft, hálf-klárað og klárað í gegnum göt og blindgöt á vinnustykkinu, svo það hentar mjög vel til að vinna göt og gatakerfi á vinnustykki með flóknum byggingum og stórum stærðum eins og kassa og rekki.

2.5 Skipulagsferli
2.5.1 Ferlaeiginleikar
Góð fjölhæfni, lítil framleiðni, lítil vinnslunákvæmni
2.5.2 Notkunaratriði fyrir hnífavéla- og gantry-planvél
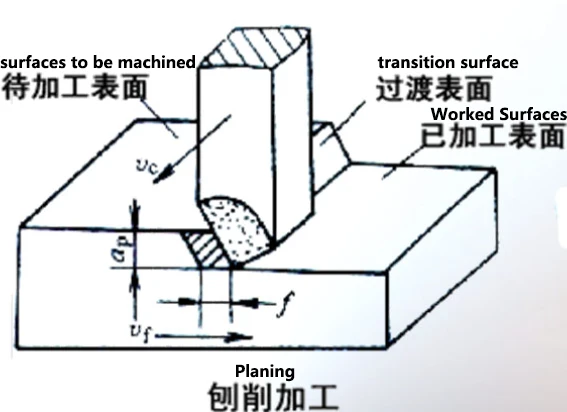
Gantry plan er aðallega notað til að vinna stóra vinnustykki, eða vinna nokkur meðalstór og lítil vinnustykki á sama tíma. Ísetningarvél, einnig kölluð lóðrétt hnífavél, er aðallega notuð til að vinna úr innra yfirborði vinnuhluta, svo sem lyklagangi, spline gróp, osfrv. Það er einnig hægt að nota til að vinna marghyrndar holur, svo sem fjórar-ferningaholur, sex-ferningaholur, osfrv. Hún er sérstaklega hentug til að vinna úr blindgötum eða innra yfirborði með hindrunum.
3. Nútíma vinnslustöð tækni
3.1 Hvað er vinnsla vinnslustöðvar
Vinnsla vinnslustöðvar er aðferð til að klippa með því að nota vél sem kallast vinnslustöð. Það stjórnar staðsetningu tólsins sjálfkrafa út frá innsláttarforritinu og lögun þrívíddarteikningarinnar, og breytir einnig sjálfkrafa tólinu þannig að hægt sé að vinna flókin form fljótt án þess að þurfa að skipta um búnað eða verkfæri fyrir mismunandi vinnslu.
3.2 Grunnreglan um vinnslu vinnslustöðvar
Líta má á vinnslustöð sem tegund mölunarferlis sem sker efnið til að mynda markformið með því að snúa skurðarverkfærinu á miklum hraða. Helstu eiginleikar þess eru sjálfvirk vinnsla sem byggist á settu vinnsluforriti (NC forrit) og sjálfvirk skipti á mörgum verkfærum.
3.3 Tegundir vinnslustöðva
Flokkunartafla vinnslustöðva
| Tegund | Byggingareiginleikar | Umsóknir | Takmarkanir |
| Lóðrétt vinnslustöð | Verkfæri sett upp lóðrétt, 3-ása tenging (XYZ) | Mörg-afbrigði lítil-lotuframleiðsla, nákvæmnismótavinnsla | Mikil hætta á spónasöfnun, takmörkuð vinnsludýpt |
| Lárétt vinnslustöð | Lárétt snældaskipulag, B-ás snúningsborð | Stórir-lotukassar-hlutar, sjálfvirkar framleiðslulínur | Stórt fótspor búnaðar,-tímafrek villuleit |
| Gantry Machining Center | Tvöfaldur dálkur uppbygging, stór spannar geisli | Uppbyggingaríhlutir fyrir loftrými, sendu stóra íhluti | Hár viðhaldskostnaður búnaðar, mikil orkunotkun |
| 5-ása vinnslustöð | ABC-ástenging, samsett hornvinnsla | Flókin yfirborðsvinnsla, hjól/túrbínuíhlutir | Miklar forritunarerfiðleikar, verkfærakostnaður jókst 3-5 sinnum |
3.4 Það sem við þurfum að huga að þegar unnið er með vinnslustöðvum
Þegar vinnslustöð er notuð þarf að huga að vinnsluröðinni á hönnunarstigi og rétt áætlanagerð getur hámarkað gæði, tíma og kostnað. Minnka td skurðardýpt, vinnslu frá báðum hliðum osfrv. Þegar grafið er dýpra form ætti að huga að stöðugleika og nákvæmni verkfæra, svo og smáatriðum eins og að rúnna botn holunnar. Í stuttu máli, þegar unnið er með vinnslustöð, ætti að huga að vinnsluferlinu og röðinni frá hönnunarstigi.
Loksins myndum við njóta forréttinda ef þessi grein reyndist þér gagnleg. Skoðaðu sögulega iðnaðarþekkingu okkar ogCNC vinnslavörur á vefsíðunni ef þú vilt frekari könnun á vinnslu tengdri sérfræðiþekkingu eða vörum.